治具工作桌從負載盤點到試裝驗收的流程
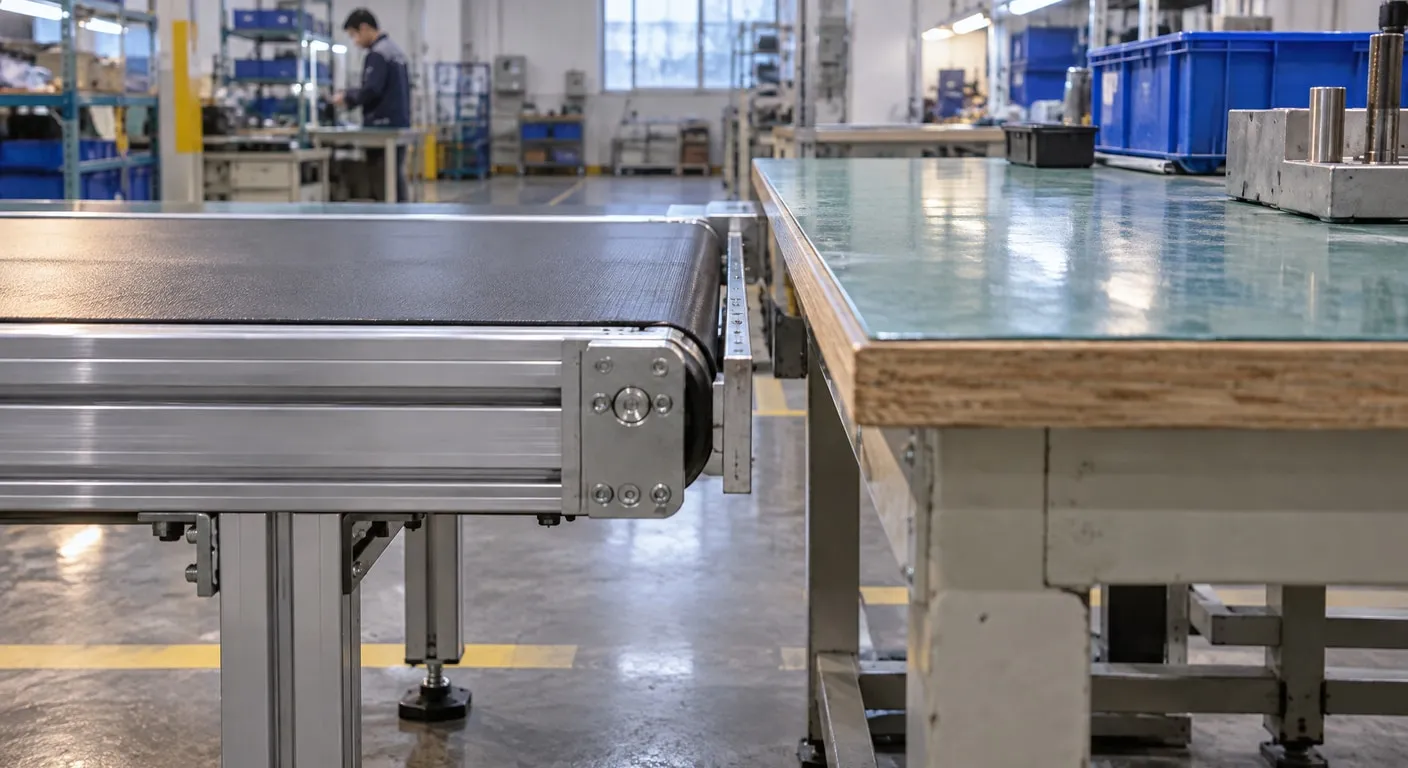
治具工作桌尺寸放得下,不代表鎖付、壓合或量測時就穩定。採購規劃的起點,是把工件、治具與操作動作轉成負載及定位條件,再逐步處理桌面支撐、周邊介面與試裝驗收。若只拿長寬高詢價,容易漏掉偏心受力與維修空間,等設備進場後才發現操作不順。
■ 治具工作桌先從受力位置找出需求
規劃時要分開看靜置重量與操作施力:工件放在中央,與壓合點落在桌邊,對桌面和接頭的影響不同。治具工作桌若出現晃動,原因可能是橫向支撐不足、接頭鬆動或腳座未貼地,不宜直接換厚桌板。把施力位置標在配置圖上,並列出允許的變形需求,才能讓供應商評估支撐跨距與固定方式。
若工作區還需要實驗室設備外罩,必須區分防碰觸、擋飛濺與氣體控制的用途;一般板材圍覆不能直接當成排氣或防爆設施。門片開啟方向會占用操作通道,儀器散熱口也不能被面板遮住。涉及揮發性溶劑或有害氣體時,須交由相關專業人員評估通風及防護配置,不以外觀密合程度代替安全判斷。
槽口要能清理:
切屑或粉末作業容易讓碎屑積在型材槽內,槽蓋需兼顧清理拆卸。若碎屑具有導電性,還要評估附近電氣元件的隔離方式。透明板也有使用限制:
實驗室設備外罩若使用透明面板,清潔劑與接觸藥品必須核對材料相容性;出現龜裂、白化時,應停止相關暴露並評估更換。接地不能靠外觀判斷:
鋁材表面處理及接點可能影響導通,不能把金屬框體視為已完成保護接地。搭載電氣設備時,交由電氣專業人員檢查接地配置。
■ 把定位與設備介面帶進組裝流程
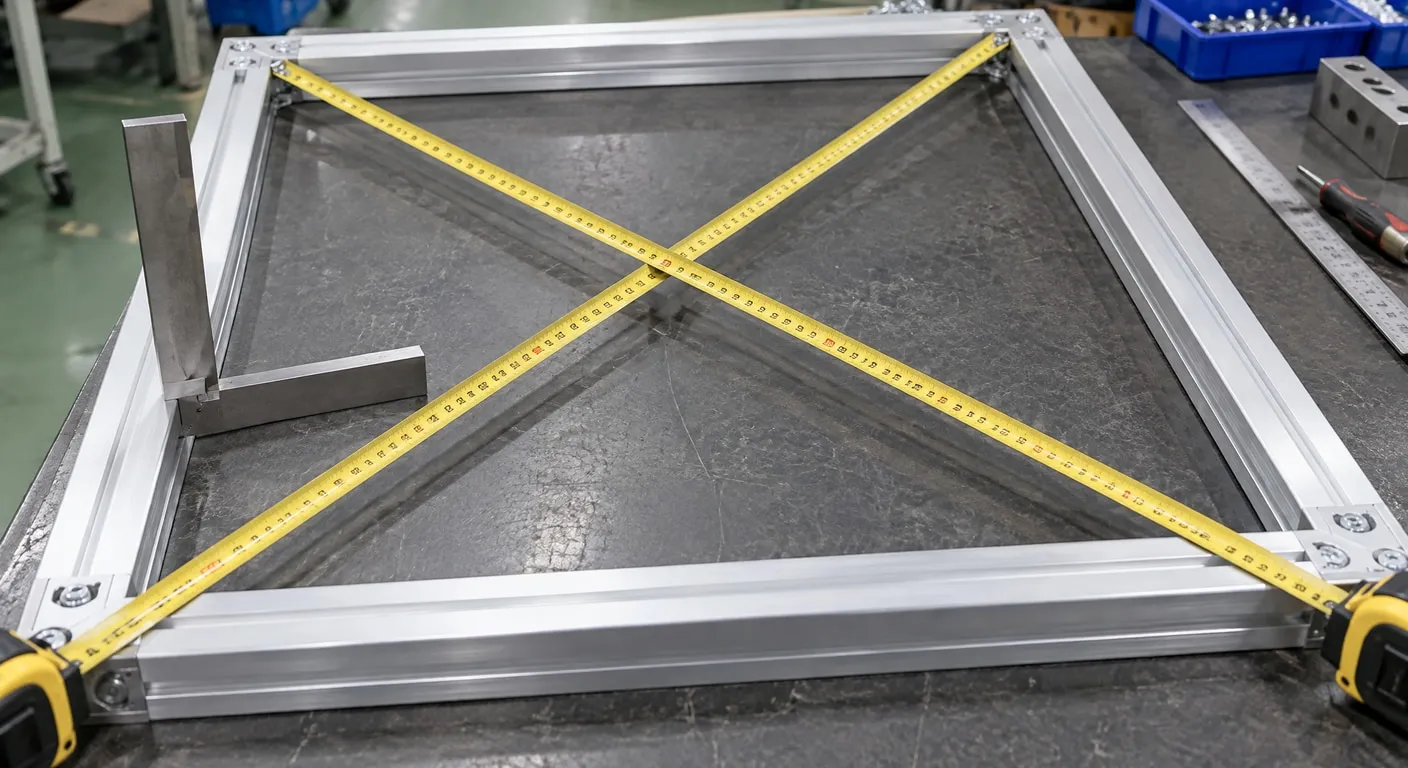
進行鋁擠型組裝時,應先建立桌面基準,再核對框體對角尺寸與垂直狀態,避免接頭鎖緊後才發現治具孔位對不上。槽內螺帽的形式會影響能否從側面補裝配件,封住端面前就要排定安裝順序。鎖付扭力依型材、螺栓與連接件資料執行,不以手感硬鎖;桌板定位孔也應與承重固定孔分別檢視。
銜接鋁擠型輸送帶時,要核對桌面與皮帶承載面的高低差,以及工件跨越端部間隙時的支撐位置。小工件可能卡在轉接處,底部不平的工件則可能在移載時偏轉。試運轉從無負載檢視開始,再依核定條件逐步帶入工件;若出現卡料、異音或接頭位移,立即停機,由具資格人員排除問題後再測試。
■ 依定位要求選擇結構與交付方式
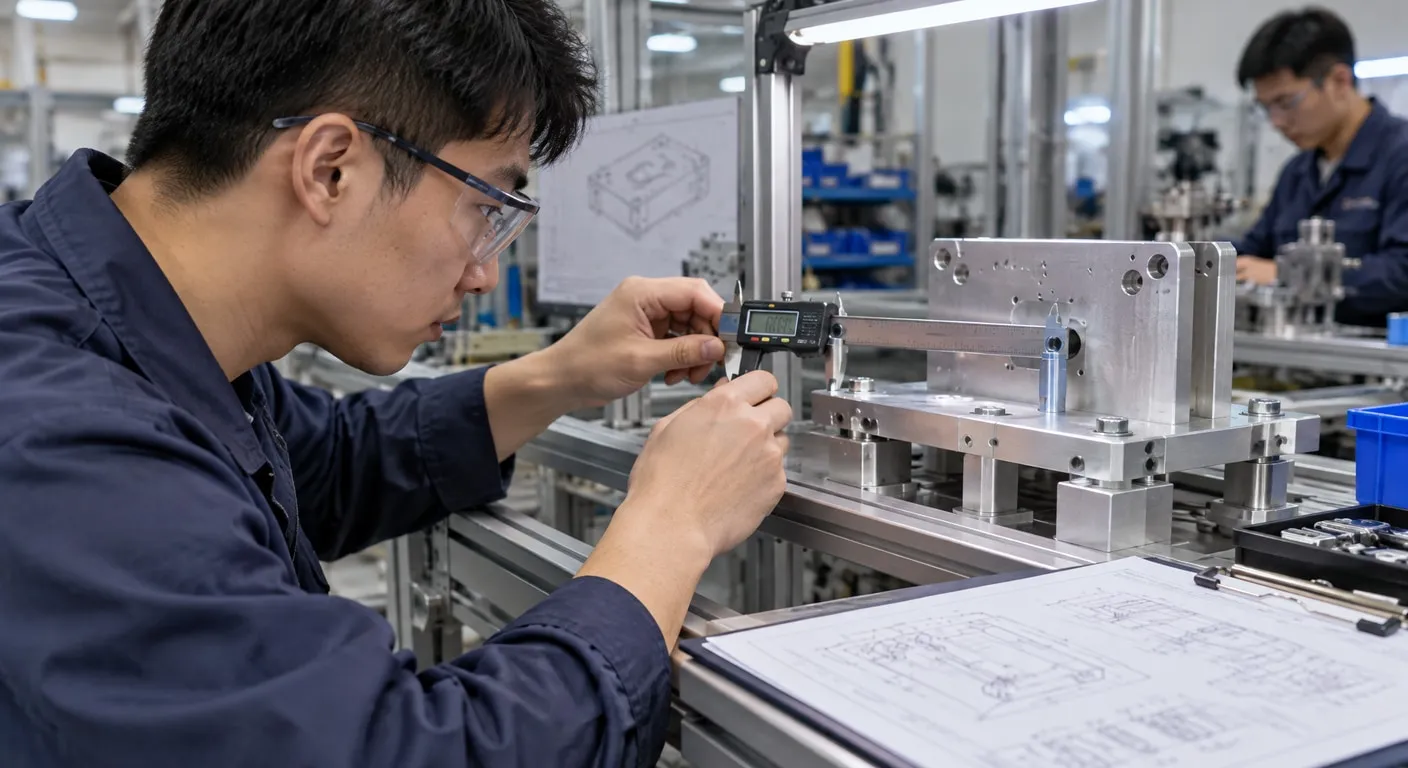
評估鋁擠型機架時,技師可依治具定位圖量測安裝孔距,並檢視受力點下方是否有直接支撐。可調式接頭適合仍需變更配置的作業,但重複拆裝後要重新校正基準;需要高重複定位精度的工序,則應討論定位銷、基準板或其他定位結構。型材截面大小無法單獨代表整組結構的剛性,接點和支撐路徑同樣重要。
| 成套交付 |
|---|
| 成套交付可在出貨前檢視鋁擠型機架的整體尺寸,但必須核對貨梯、門寬與轉彎空間;若運送需拆解,驗收範圍應包含復裝後的基準複測。 |
| 現場組裝 |
| 現場進行鋁擠型組裝較容易配合既有設備位置,但須保留零件暫放與工具操作空間;採購應釐清地面整平、搬運及定位工作是否列入交付範圍。 |
■ 常見問答 (FAQ)
Q1: 驗收時要準備什麼資料與工件?
準備治具配置圖、代表性工件,以及可接受的定位偏差條件。治具工作桌的測試應涵蓋實際施力位置,而非只在中央堆放重量;有量測作業時,也要把量具基準與檢查位置寫入驗收文件。
Q2: 搬動工作桌後可以直接恢復連線作業嗎?
不行,搬動可能改變水平、定位與設備間隙,不能直接恢復連線。與鋁擠型輸送帶相接的工作區,須重新檢查轉接高度、防護及安全停止功能,完成無負載和工件移載測試後,再依現場程序復工。
| 洽談前整理工件重量、治具配置圖、施力方向與現場通道尺寸,請供應商說明支撐安排、定位方式及驗收項目;若涉及動力或危害物質,另請相關專業人員參與評估。 |
